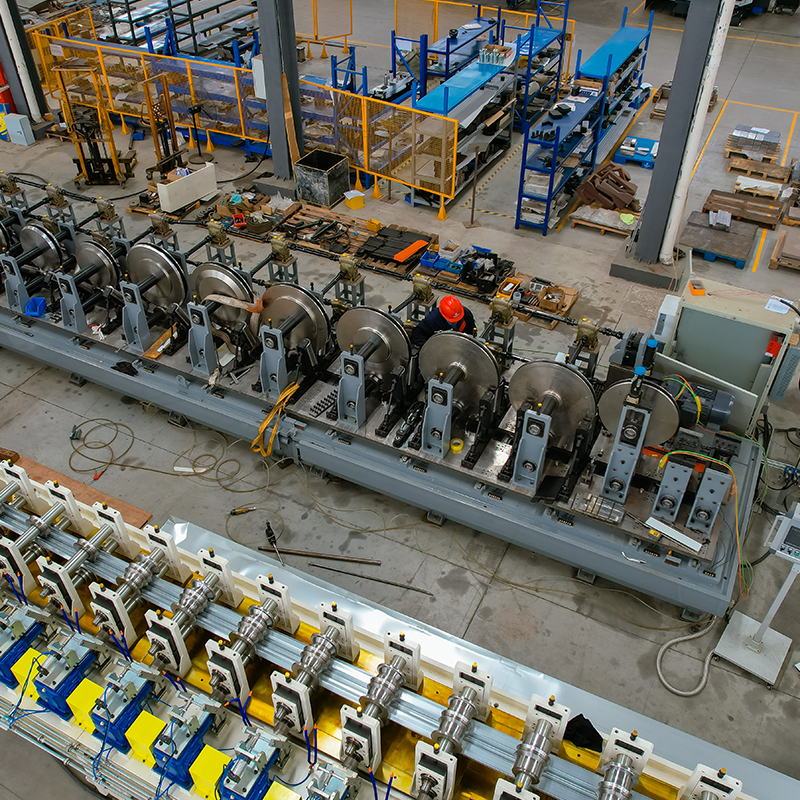
Fabrikasi keluli yang membida projek bumbung berterusan biasanya mencapai kesimpulan yang sama apabila mereka menyemak lukisan: purlin bumbung berbentuk Z, kedai mereka disediakan untuk saluran C, dan jurang lebih lebar daripada yang kelihatan. Mesin membentuk gulungan z purlin ialah garisan pembentuk sejuk berterusan yang menghasilkan profil Z daripada jalur keluli tergalvani celup panas dalam satu laluan, termasuk tebukan dan potong.
Bebibir mengimbangi bahagian Z membenarkan purlin bersarang dalam berkas dan bertindih pada sambatan, tetapi mengimbangi itu juga memaksa perkakas roll, penebuk lubang dan pemasaan ricih direka bentuk secara berbeza daripada garis purlin C. Mesin yang salah biasanya muncul dalam bentuk sisihan sudut bebibir, lubang sambatan yang tidak sejajar, atau kelajuan garisan yang tidak dapat membekalkan kapasiti tebukan anda.
Definisi ringkas: Mesin pembentuk gulungan z purlin ialah sistem pembentuk sejuk berterusan yang membengkokkan jalur keluli ke bahagian Z yang tidak simetri dan menyepadukan tebukan, potong dan susun pilihan dalam aliran pengeluaran yang sama.
Mesin pembentuk guling z purlin mesti memegang offset flange dan sudut flange dalam had yang membolehkan purlin siap bersarang rapat dan sambung boleh diramalkan: mengimbangi dalam 1.0 mm dan segi empat bebibir dalam 1 darjah melebihi panjang penuh.
Offset antara dua bebibir ialah dimensi penentu bahagian Z. Semasa pembentukan, jalur itu membengkok dalam dua arah pada jarak yang berbeza dari paksi neutral. Jika bunga gulung tidak mengimbangi springback, profil berpusing dan hujung bebibir terbuka atau tertutup. Itu memperkenalkan jurang yang boleh dilihat antara purlin bersarang dan menjadikan berkas tidak stabil pada trak.
Bersarang adalah sebab ekonomi utama untuk memilih Z purlins di tempat pertama.
Ikatan purlin Z yang dibungkus menggunakan kira-kira 25 hingga 35 peratus kurang ruang lantai trak daripada bilangan purlin C yang sama dengan ketinggian bahagian yang sama. Penjimatan itu hilang apabila twist dan springback tidak dikawal dalam garisan pembentukan.
Daya pemprosesan praktikal garisan Z purlin bergantung pada ketebalan jalur, ketinggian web dan masa kitaran tebukan, bukan pada kuasa motor sahaja. Setelah lebar gegelung ditetapkan, ketiga-tiga nilai tersebut menentukan bilangan dirian gulung, kelajuan pembentukan dan konfigurasi tebukan.
Julat spesifikasi biasa untuk dikumpulkan sebelum anda membandingkan sebut harga:
Untuk kedai yang memerlukan profil C, U, Z dan Sigma pada satu baris, alat boleh laras kaset dan servo boleh meliputi lebih daripada satu keluarga profil tanpa kehilangan kefleksibelan untuk menjalankan kumpulan kecil.
 Mesin Pembentuk Roll Berbilang Profil untuk Bahagian C, U, Z dan Sigma Mesin ini menggabungkan kaset dan alatan boleh laras servo untuk menjalankan berbilang keluarga profil pada satu baris, termasuk C, U, Z dan Sigma. Ia sesuai dengan kedai yang memerlukan fleksibiliti untuk kumpulan kecil sambil mengekalkan pengeluaran yang tinggi, seperti yang dinyatakan dalam konteks pengeluaran purlin. Lihat Produk →
Pertimbangkan purlin web 250 mm dalam bahan 2.0 mm pada 15 m/min. Enam jam masa berjalan bersih menghasilkan kira-kira 5,400 meter panjang purlin setiap syif, sebelum membenarkan masa melahu, perubahan gegelung dan persediaan. Panjang potong, kiraan lubang dan kelajuan pengikat boleh mengurangkan angka itu sebanyak 10 hingga 20 peratus.
| Parameter | Julat biasa | Kesan pengeluaran |
| Ketebalan jalur | 1.5-3.0 mm, Q235B / Q355B | Jalur yang lebih tebal memerlukan lebih banyak hantaran dan kelajuan yang lebih rendah |
| Ketinggian web | 100-350 mm | Julat penutup dirian boleh laras; perkakas tetap memegang offset yang lebih ketat |
| Lebar bebibir | 40-70 mm | Menetapkan lebar gegelung dan menjejaskan kos slitting |
| Membentuk kelajuan | 8-18 m/min | Masa kitaran tebuk biasanya adalah had |
| Toleransi panjang | /-1.0-2.0 mm | Menjejaskan kelajuan ereksi pada sambungan lapped |
| Toleransi jarak lubang | /-0.5 mm dengan penebuk servo | Menghalang kerja semula lubang cleat di tapak |
Masa pertukaran ialah perbezaan kos operasi terbesar antara mesin Z purlin, dan ia memisahkan barisan yang menjalankan satu profil sepanjang tahun daripada talian yang memproses kelompok kecil setiap hari.
Pilihan klasik ialah gulungan terlaras shim, di mana pengendali menambah atau mengalihkan pengatur jarak untuk menetapkan semula dudukan untuk ketinggian web baharu. Penyelesaian boleh laras servo menukar lebar dirian dan ketinggian profil oleh motor, mengekalkan kartrij roll yang sama di tempatnya. Sistem kaset tukar cepat mengeluarkan satu kaset perkakas lengkap dan masukkan satu lagi dalam beberapa minit.
| Konfigurasi | Masa pertukaran | Paling sesuai |
| Shim-dilaraskan | 30-60 min | Satu atau dua profil stabil, jangka panjang |
| Servo boleh laras | 5-10 min | Tiga hingga lapan ketinggian web |
| Tukar kaset cepat | 2-5 min | Perubahan profil harian dan jadual JIT |
Peraturan biasa daripada barisan pengeluaran: jika satu ketinggian web akan berjalan lebih daripada 500 tan sebulan, mesin Z roll tetap berdedikasi mengalahkan garis universal pada kestabilan. Di bawah volum itu, kebolehlarasan memendekkan bayaran balik.
Tebukan ialah halangan pertama untuk dikira, kerana purlin Z yang disambung boleh membawa enam hingga dua belas lubang dan masa kitaran tebukan menetapkan siling untuk kelajuan talian.
Gegelung pra-tebuk kelihatan mudah, tetapi corak lubang berubah antara projek. Penebuk servo dalam talian mendaftarkan setiap lubang pada kedudukan potong dengan pengekod gelung tertutup, yang mengekalkan jarak lubang dalam /-0.5 mm walaupun apabila ketebalan jalur berubah. Jika jadual pemprosesan gegelung anda termasuk pendakap suria atau penebuk dulang kabel sebagai tambahan kepada purlin, kepala penebuk menjadi keputusan fleksibiliti dan bukannya dirian pembentukan.
 Mesin Pembentuk Gulungan Servo Servo 8-Axis untuk Kurungan PV Solar Dilengkapi dengan sistem tebukan servo 8 paksi, talian ini secara automatik melaraskan kedudukan tebukan dan lebar/tinggi profil untuk profil pendakap solar. Ia menawarkan pendaftaran pengekod gelung tertutup untuk jarak lubang yang tepat, menjadikannya ideal apabila corak tebuk berbeza antara projek. Lihat Produk →
Untuk pemotongan, ricih terbang servo memegang toleransi panjang pada /-1.0 mm dengan menyegerakkan ricih dengan garisan hantaran. Unit pemotongan hidraulik lebih murah tetapi biasanya mendarat pada /-3 hingga 5 mm dan mencipta burr yang memperlahankan pemasangan tapak. Bandingkan susun atur pemacu dan kawalan lengkap dengan panduan pemilihan mesin membentuk profil sebelum anda menyenarai pendek pembekal.
Selepas memotong, purlins bergerak ke meja habis untuk mengira dan menghimpun. Stesen pengikat automatik menggantikan dua pekerja manual setiap syif dan mengekalkan ketegangan berkas yang konsisten, yang melindungi geometri bersarang semasa pengangkutan trak yang sama yang menjadikan profil Z menarik.
 Mesin Pembungkusan dan Pengikat Profil Automatik untuk Bungkusan Logam Sistem pembungkusan ini mengautomasikan pembalik butang, pembungkusan berkas kecil dan pallet berkas besar dengan jalur sokongan kayu. Ia menggantikan pekerja pengikat manual dan memastikan ketegangan berkas yang konsisten, melindungi profil purlin semasa pengangkutan dan menambah baik pengendalian hiliran. Lihat Produk →
Minta pembekal mensimulasikan masa tebukan untuk purlin terpanjang anda. Program kawalan harus mengambil kira pecutan, nyahpecutan dan kedudukan tanda potong, bukan sahaja untuk purata kelajuan garisan hantaran.
Cara terpantas untuk membandingkan pembekal mesin Z purlin adalah dengan meminta tiga dokumen sebelum sebut harga komersil: lukisan bunga gulungan, susun atur acuan tebukan dan sekeping ujian yang dibentuk daripada jalur keluli anda sendiri.
Gunakan susunan berikut apabila anda menilai tawaran peralatan.
Sebelum anda membuat komitmen, semak rujukan yang dipasang. Arkib kes projek Sihua termasuk garisan pembentuk purlin dan rak lengkap yang dihantar kepada fabrikasi bangunan logam, dengan seni bina tebukan servo dan ricih terbang yang diterangkan di atas.
Jawapan ringkas kepada empat soalan yang mendominasi pembelian mesin Z purlin adalah di bawah.
ya. Talian berbilang profil dengan dirian boleh laras servo atau kaset tukar pantas bertukar antara bahagian C, U, Z dan Sigma. Pertukaran adalah kestabilan toleransi yang lebih rendah sedikit berbanding dengan garis Z khusus yang tidak pernah menukar perkakas.
Talian standard mengendalikan jalur keluli tergalvani celup panas 1.5 hingga 3.0 mm dalam gred Q235B atau Q355B. Ketebalan atas bergantung pada lebar bebibir dan bilangan hantaran pembentukan. Terlalu sedikit hantaran menyebabkan springback pada hujung bebibir dan menjadikan jurang bersarang tidak stabil.
Dengan bahan 2.0 mm pada 15 m/min dan enam jam masa berjalan bersih, anjakan 8 jam menghasilkan kira-kira 5,400 meter panjang purlin. Panjang potong, kiraan lubang dan kelajuan menyusun boleh mengurangkan angka itu, jadi sahkan masa kitaran tebukan dengan campuran produk anda sendiri.
Toleransi panjang Purlin mengawal kelajuan ereksi pada sambatan lapped. Ricih terbang servo dengan ukuran panjang gelung tertutup memegang /-1.0 hingga 2.0 mm; ricih hidraulik biasanya mendarat pada /-3 hingga 5 mm dengan arah burr yang tidak konsisten. Untuk projek bumbung berterusan, toleransi yang lebih ketat membayar untuk dirinya sendiri di tapak.
decoiler tunggal bahan lebar Mesin meratakan dan Mesin untuk menebuk lubang kecil pada kedua-dua belah ...
Lihat Butiran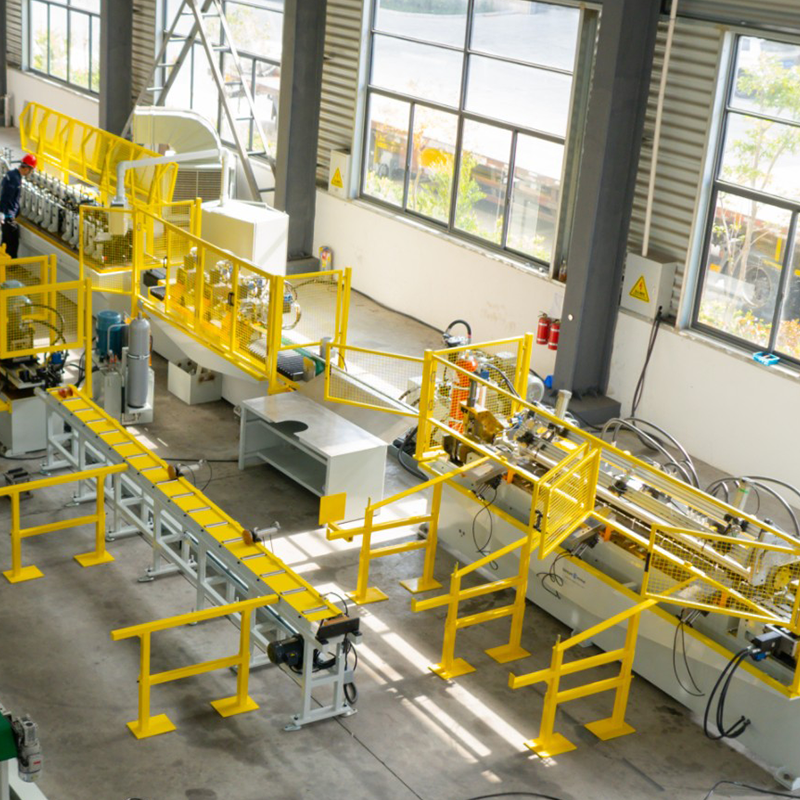
Keluli berkepala dua pra-dicat hidraulik mengembang/menguncot pengembang, keluli bergalvani berkepala dua mengembang/menguncot, pendakap simpanan keluli pra-dicat, pe...
Lihat Butiran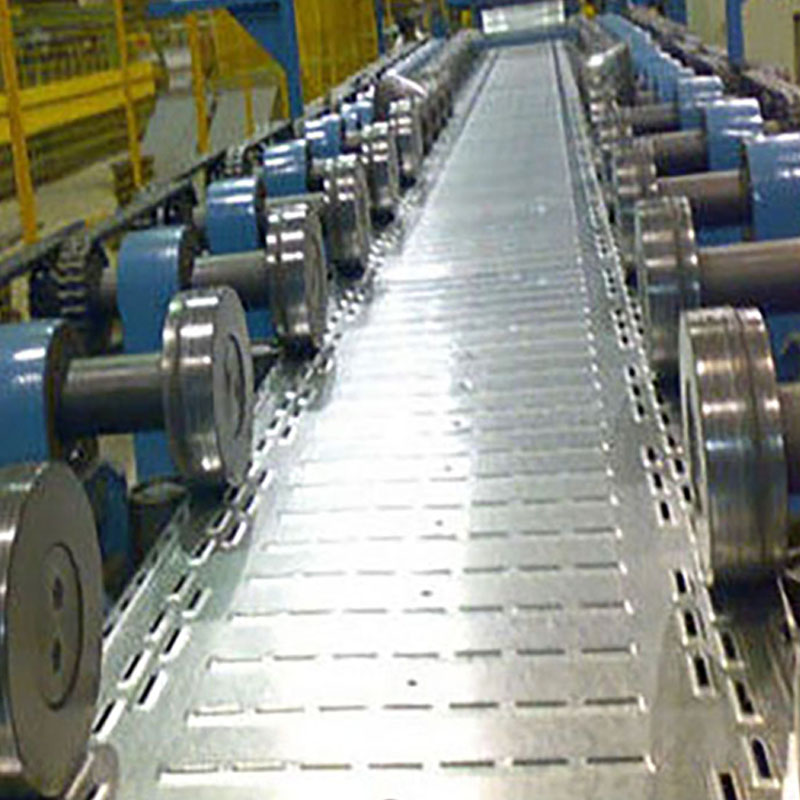
Mesin pembentuk gulungan dulang kabel dengan lebar boleh laras Dekoiler brek tali pinggang kepala tunggal dengan mesin merat...
Lihat Butiran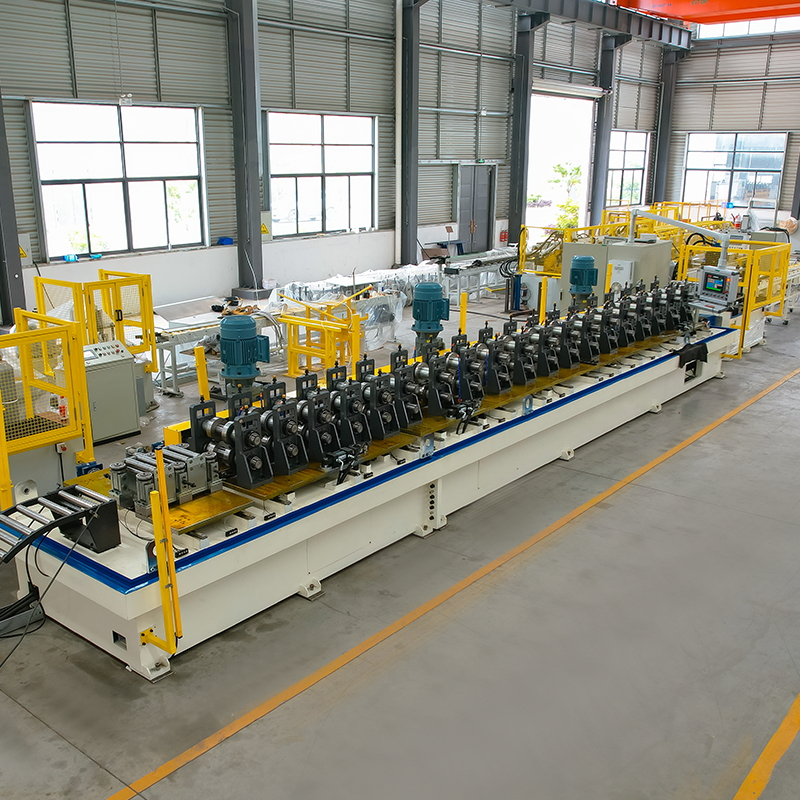
Mesin pembentuk roll lebar auto pendakap solar Dekoiler bahan dengan platform penyimpanan dan lengan robot ...
Lihat Butiran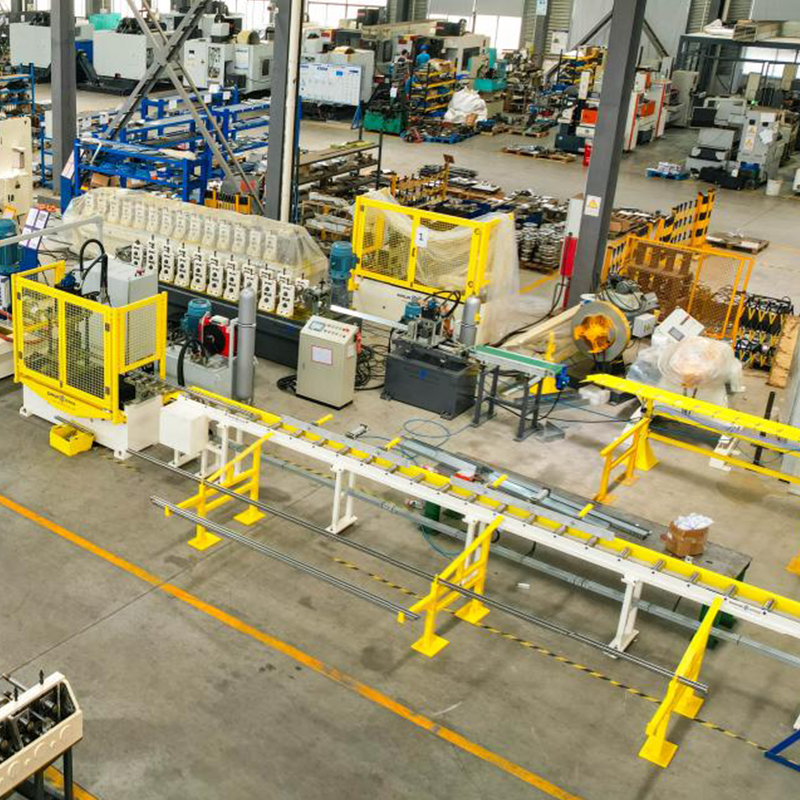
Mesin pembentuk gulungan kaset profil unistruct SS304 Mesin meratakan(Mesin meratakan diperlukan sebelum menggunakan penekan...
Lihat Butiran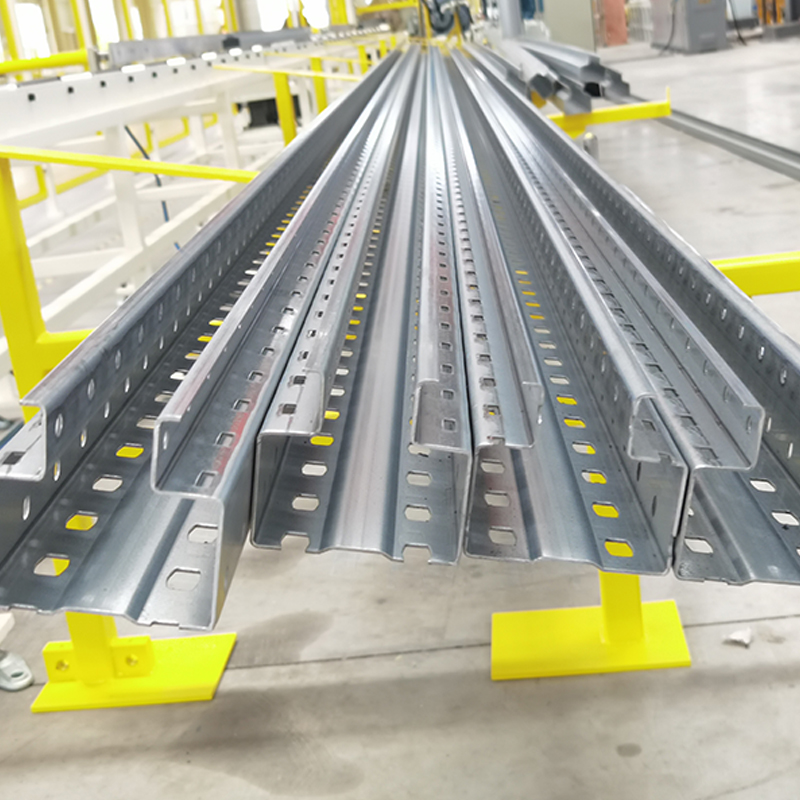
Mesin membentuk gulungan rak tegak, kekuatan hasil keluli 250–550 MPa Dekoiler manual satu kepala dengan troli suapan ...
Lihat ButiranJangan teragak-agak untuk menghubungi kami apabila anda memerlukan kami!
Maklumat Perhubungan
PRODUK
Mudah Alih