Pengurus barisan yang memindahkan pengeluaran daripada gegelung keluli ke aluminium pembentuk roll jarang dapat menyimpan helaian persediaan mereka. Pengilang membentuk 1.5 mm 5052-H32 untuk pendakap pelekap solar mungkin melihat gelombang tepi setiap 40 meter, atau melihat spring kaki profil dibuka sebanyak 4 darjah semasa ia meninggalkan stesen akhir. Tolok jalur adalah sama, gulungannya bersih, dan kelajuan talian tidak pernah berubah. Apa yang berubah ialah bahan: kerja aluminium mengeras lebih cepat daripada keluli, menyimpan lebih banyak tenaga kenyal berbanding kekuatan hasilnya, dan mengalirkan haba pada kira-kira tiga kali ganda kadar keluli.
Roll membentuk aluminium ialah lenturan tambahan berterusan bagi gegelung aluminium melalui jujukan stesen gulung berkontur untuk menghasilkan profil keratan rentas yang berterusan. Prinsip pembentukan sepadan dengan keluli, tetapi perbezaan di atas mengubah setiap keputusan hiliran: pilihan aloi, kemasan perkakas, pelinciran, kelajuan talian dan toleransi yang boleh anda sebutkan secara jujur.
Aloi yang mendominasi pembentukan gulungan aluminium ialah siri 1xxx, 3xxx, dan 5xxx, dan aloi 6xxx hanya boleh dibentuk dalam suhu lembut; semakin keras baran, semakin besar kemungkinan profil akan retak di garisan selekoh.
Siri 1xxx, pada asasnya aluminium tulen, memberikan kebolehbentukan terbaik tetapi kekuatan yang sangat rendah, jadi ia sesuai dengan hiasan hiasan, berkelip dan gasket. Siri 3xxx menambah mangan, dan 3003 ialah lalai untuk profil bumbung, longkang dan bingkai suria kerana ia mengimbangi pemanjangan, rintangan kakisan dan kos. Siri 5xxx menambah magnesium: 5052 dan 5056 memberikan kira-kira dua kali ganda kekuatan hasil 3003-H14 dan menjadi standard untuk profil marin, pengangkutan dan tangki. Siri 6xxx boleh dirawat haba; 6061-T4 boleh dibentuk dengan jejari yang besar, tetapi 6061-T6 biasanya retak dan tidak boleh dinyatakan untuk lenturan sejuk.
| Aloi dan perangai | Kekuatan hasil | Pemanjangan | Min. jejari lentur | Profil biasa |
| 1100-O | 35 MPa | 35% | 0.5 t | Potong, berkelip, hiasan |
| 3003-O | 45 MPa | 25% | 1.0 t | Bumbung, longkang |
| 3003-H14 | 145 MPa | 12% | 1.5 t | Bingkai solar, bahagian umum |
| 5052-H32 | 195 MPa | 12% | 2.0 t | Marin, pengangkutan, kereta kebal |
| 6061-T4 | 145 MPa | 22% | 2.5 t | Bahagian struktur |
Aluminium mengalir semula kira-kira dua kali ganda lebih banyak daripada keluli lembut dengan kekakuan bahagian yang sama, dan ia mengeras dengan cepat sehingga jalur yang memasuki stesen kelima secara mekanikal adalah bahan yang berbeza daripada yang memasuki stesen pertama.
Setiap stesen pembentuk mengangkat kekuatan hasil tempatan, yang meningkatkan daya lentur untuk stesen seterusnya. Kesan kumulatif muncul sebagai gelombang tepi yang melebar, profil melengkung atau sudut kaki yang hanyut di atas larian gegelung. Aluminium mengalirkan haba geseran dengan cepat, jadi simptom yang boleh dilihat dari persediaan yang buruk ialah habuk aluminium halus atau pikap pada permukaan gulungan, bukan jalur panas.
Alat gulung untuk aluminium hendaklah digilap ke kemasan permukaan 0.2 hingga 0.4 mikrometer Ra, dimesin daripada keluli alat D2 atau DC53, dan biasanya berjalan pada 15 hingga 30 meter seminit.
Kecenderungan aluminium untuk hempedu dan mengambil pada keluli alat menjadikan kemasan permukaan dan pelinciran lebih penting daripada dalam pembentukan gulungan keluli. Pelarasan ini menghalang kecacatan yang paling biasa:
Jejari lentur minimum ialah cara terpantas untuk membandingkan temperamen aluminium untuk membentuk gulungan. Nilai dinyatakan sebagai gandaan ketebalan bahan, dan melebihinya menghasilkan keretakan pada permukaan selekoh luar.
Amalan biasa untuk selekoh 90 darjah dengan paksi selekoh berserenjang dengan arah guling:
Nilai untuk selekoh 90 darjah, berserenjang dengan arah guling. Membongkok selari dengan arah gulingan boleh menaikkan jejari minimum sehingga 50 peratus.
Keluli lembut
Aloi aluminium
Garisan pembentukan gulungan aluminium yang ditala dengan betul memegang toleransi lebar terbentuk bagi tambah atau tolak 0.2 mm dan toleransi panjang kaki tambah atau tolak 0.3 mm, dengan syarat lebar dan ketebalan jalur masuk kekal dalam spesifikasi.
Kegagalan kualiti yang paling biasa pada profil aluminium ialah gelombang tepi, haluan membujur, dan calar mikro pada permukaan yang boleh dilihat. Gelombang tepi biasanya datang daripada lebar jalur yang tidak sekata atau set gulungan yang haus; busur berasal daripada ketebalan jalur yang tidak konsisten; calar datang daripada kecacatan permukaan gulungan, kotoran, atau pelinciran yang tidak mencukupi. Ketiga-tiganya menjadi lebih jelas selepas anodizing atau salutan PVDF, jadi keperluan permukaan mesti dinyatakan pada peringkat sebut harga, tidak ditemui selepas gegelung pertama dijalankan.
Pengeluaran pembentukan gulungan aluminium terbahagi kepada empat kumpulan aplikasi: pemasangan solar, sokongan elektrik, seni bina dan pengangkutan, dan konfigurasi mesin lebih berbeza merentas kumpulan ini berbanding pilihan aloi.
Profil pelekap solar biasanya terbentuk daripada 3003-H14 atau 5052 dalam ketebalan 1.5 hingga 2.5 mm, dengan lubang pra-tebuk yang mesti memegang toleransi membujur tambah atau tolak 0.5 mm. Toleransi itu hampir mustahil untuk dikekalkan dengan langkah tebukan yang berasingan, itulah sebabnya stesen tebukan servo dalam talian dibina ke dalam talian yang sama.
 Mesin Pembentuk Gulungan Servo 8-Axis Penebuk Kurungan PV Solar Talian ini menyepadukan tebukan servo dengan pembentukan gulungan untuk mengekalkan toleransi lubang ketat pada profil pelekap solar, menangani cabaran ketepatan membujur ±0.5 mm yang dinyatakan sebelum ini. Lihat Produk →
Profil sokongan elektrik seperti dulang kabel aluminium dan saluran tupang dibentuk daripada jalur yang lebih nipis, biasanya 0.8 hingga 1.5 mm, dan mesin yang sama sering menjalankan beberapa lebar profil dalam satu syif. Perkakas kaset tukar cepat mengekalkan masa pertukaran di bawah 30 minit.
 Mesin Pembentuk Gulung Dulang Kabel Lebar Boleh Laras Dibina untuk penukaran pantas antara berbilang lebar dulang kabel, mesin ini sesuai dengan profil sokongan elektrik jalur nipis dan mengekalkan pertukaran alatan di bawah 30 minit. Lihat Produk →
Profil seni bina termasuk bingkai modul PV dan bingkai pintu tingkap, dengan kualiti lenturan menentukan sama ada sudut bingkai tertutup dalam 0.5 mm. Garisan ini berjalan lebih perlahan dan menuntut kemasan gulungan tertinggi di kedai.
 Mesin Pembentuk Gulung Bingkai PV dan Profil Pintu Tingkap Mesin ini memberikan lenturan yang tepat untuk profil seni bina seperti bingkai modul PV dan bingkai pintu tingkap, membantu mencapai penutupan sudut dalam 0.5 mm seperti yang diterangkan dalam teks. Lihat Produk →
Sebelum memesan baris, bandingkan kajian kes aplikasi dan minta ujian dijalankan dengan gegelung anda sendiri. The perpustakaan kes pelanggan menunjukkan cara profil serupa dikendalikan pada barisan pengeluaran, dan Shanghai Sihua Precision Machinery Co., Ltd. menyokong larian percubaan pada mesin pembentuk gulungan aluminiumnya.
Tidak. Dalam suhu T6, 6061 mempunyai pemanjangan di bawah 10 peratus dan kekuatan hasil yang tinggi, jadi jejari luar retak pada gulungan biasa yang terbentuk selekoh. Sebaliknya gunakan 6061-T4, 5052-H32 atau 3003-H14. Jika 6061-T6 ialah keperluan reka bentuk, bentukkan bentuk dalam T4 dan umurkan profil siap.
Untuk profil umum, 3003-H14 ialah lalai paling selamat. Untuk profil struktur, marin atau pengangkutan, 5052-H32 atau 5056 memberikan kekuatan yang lebih tinggi dengan kebolehbentukan yang boleh diterima. Untuk profil hiasan semata-mata, 1100-O atau 3003-O menghapuskan risiko keretakan sepenuhnya.
Terlalu bengkok stesen akhir sebanyak 1 hingga 3 darjah, tambah stesen saiz yang menggunakan sudut pembentukan sifar, tingkatkan ketegangan jalur antara stesen, atau komisenkan perkakasan yang diperbetulkan springback. Ukur springback pada bahagian penentukuran sebelum pengeluaran.
Gred keluli alat boleh sama, D2 atau DC53, tetapi kemasan roll mestilah lebih halus, kelegaan sedikit lebih ketat, dan pelinciran lebih ringan. Perbezaan ini adalah wajib, bukan pilihan, untuk aluminium.
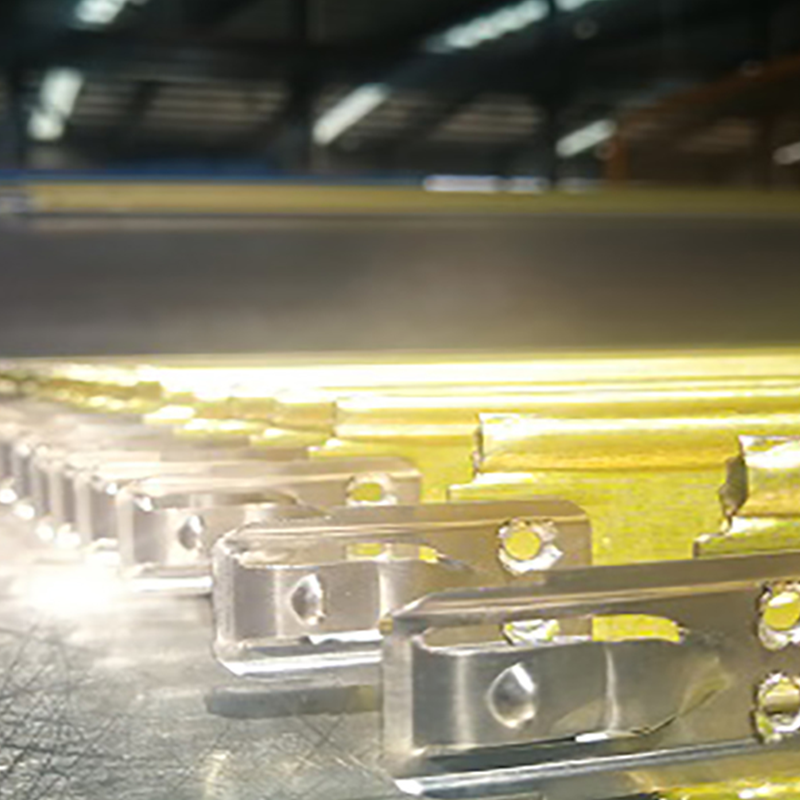
3. Aloi cangkuk silang T-bar roll membentuk mesin adalah peralatan khusus yang direka bentuk untuk menghasilkan bar keluli berbentuk T dengan cangkuk aloi bersepadu. ...
Lihat Butiran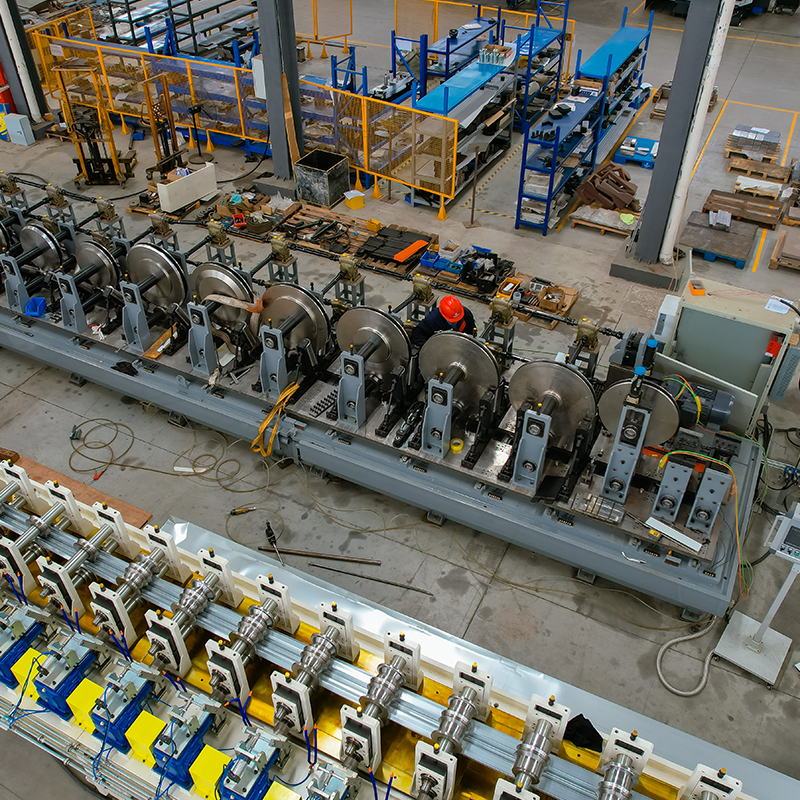
decoiler tunggal bahan lebar Mesin meratakan dan Mesin untuk menebuk lubang kecil pada kedua-dua belah ...
Lihat Butiran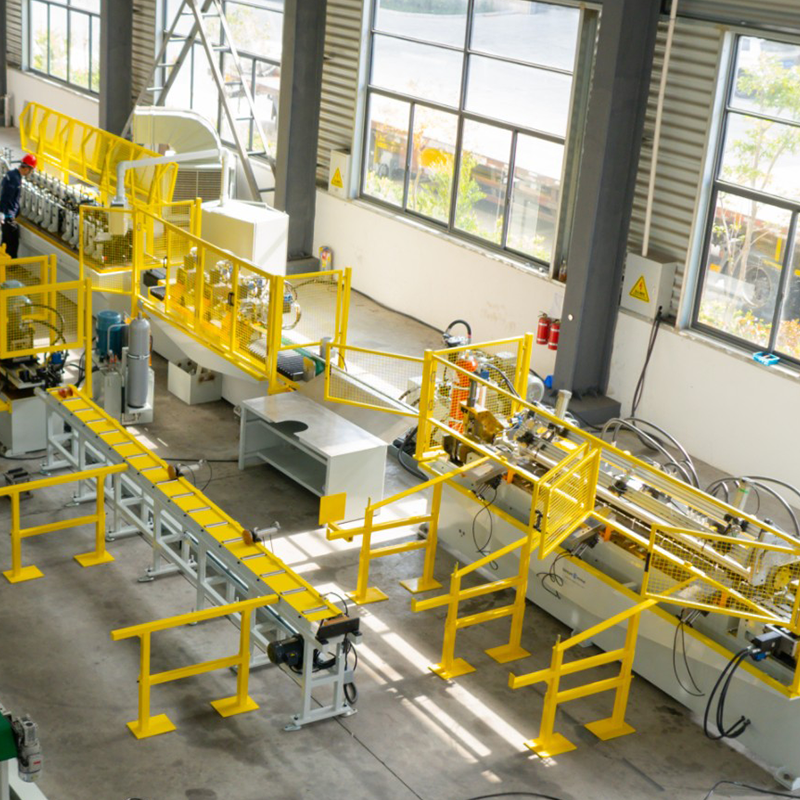
Keluli berkepala dua pra-dicat hidraulik mengembang/menguncot pengembang, keluli bergalvani berkepala dua mengembang/menguncot, pendakap simpanan keluli pra-dicat, pe...
Lihat Butiran
Dekoiler hidraulik dua kepala berputar automatik dengan pengesanan tanpa bahan, 5 tan setiap sisi. Kuasa laser dan panjang k...
Lihat Butiran
UT FUT UDT siling T-grid bar roll membentuk mesin utama dan susun atur silang (Utama dan Palang) profil T-grid siling UT dan...
Lihat Butiran
Mesin membentuk gulungan kaset tupang Decoiler 3 tan kepala tunggal Mesin merataka...
Lihat ButiranJangan teragak-agak untuk menghubungi kami apabila anda memerlukan kami!
Maklumat Perhubungan
PRODUK
Mudah Alih