Fabrikasi logam yang mengambil kontrak purlin biasanya mencapai matematik yang sama: brek tekan menyampaikan satu bahagian berbilang selekoh setiap 30 hingga 60 saat, manakala pesanan pertama memerlukan 8,000 panjang yang sama menjelang akhir bulan. A bekas gulung kepingan logam mengubah pengiraan itu dengan membentuk secara berterusan daripada gegelung pada 15 hingga 50 m seminit, memegang satu keratan rentas merentasi ribuan ulangan. Panduan ini menerangkan perkara yang dilakukan oleh mesin, profil mana yang berjalan paling pantas, dan empat spesifikasi yang menentukan sama ada talian membayar untuk dirinya sendiri.
Bekas gulung kepingan logam ialah mesin pembentuk berterusan yang menyuap jalur bergelung melalui jujukan dadu penggelek berpasangan, setiap stesen menambah perubahan sudut kecil sehingga jalur keluar sebagai profil siap keratan rentas malar.
Definisi teras Pembentukan gulungan ialah lenturan progresif kepingan logam melalui 8 hingga 24 stesen penggelek dipadankan; kerana setiap selekoh dibuat dalam kenaikan kecil, proses itu mengelakkan penandaan permukaan dan masalah springback yang muncul dalam kerja brek tekan sekali.
Setiap baris mengandungi lima unit berfungsi:
Keluaran praktikal ialah satu baris menggantikan brek tekan, penekan tebuk, dan dua atau tiga pengendali bahan. Geometri profil, termasuk bilangan garisan selekoh, kedalaman dan lebar bebibir, menentukan kiraan stesen: benarkan satu hingga tiga stesen setiap garisan selekoh, dengan dua sebagai angka perancangan biasa.
Bekas gulungan logam kepingan yang betul ditakrifkan oleh keluarga profil yang dihasilkannya, kerana geometri keratan rentas menetapkan kiraan stesen, kos perkakas dan kelajuan talian yang realistik. Kumpulan talian yang dipasang secara komersial ke dalam lima julat yang ditunjukkan di bawah.
 Mesin Pembentuk Gulung CUZ Sigma dengan Perubahan Lebar Automatik Mesin ini membentuk tiga profil CUZ dan tiga CU-sigma pada satu baris, dengan sistem perubahan lebar automatik dan aci 110 mm, sesuai dengan pengeluaran profil campuran tinggi. Lihat Produk →
 Mesin Pembentuk Gulung Kaset Strut untuk Profil 41 Siri Bekas jenis kaset ini mengendalikan profil 41×21 hingga 41×76 dengan berkongsi set penggelek 20 stesen dan menambah kaset 10 stesen, dibina untuk jalur SS304 berkekuatan tinggi. Lihat Produk →
Kelajuan talian biasa mengikut keluarga profil, dalam m/min
Julat meliputi saiz profil biasa secara komersial; tolok berat atau profil sangat dalam terletak di hujung bawah setiap jalur.
Pilih bekas gulungan logam kepingan dengan menilai empat faktor mengikut tertib: skop bahan, geometri profil, kelajuan garisan dan kaedah pertukaran. Setiap satu menukar harga mesin lebih daripada sebarang ciri pilihan pada sebut harga.
Jika gegelung masuk lebih lebar daripada lebar jalur yang sebenarnya diperlukan oleh profil, letakkan mesin slitting atau decoiler tugas berat di hadapan bekas. Gabungan itu menghilangkan sisa pemangkasan tepi pada garis pembentuk dan memastikan mesin disuap dengan lebar gegelung yang tepat. Pembekal yang membina rangkaian penuh dalam satu kontrak memudahkan alat ganti, pentauliahan dan tanggungjawab waranti.
 Mesin Slitting untuk Kawalan Lebar Gegelung Ketepatan Garisan celah ini memotong gegelung lebar ke dalam lebar jalur tepat yang diperlukan oleh bekas gulungan, mengurangkan sisa pemangkasan tepi dan memudahkan penyuapan gegelung sebelum pengeluaran. Lihat Produk →
Shanghai Sihua Precision Machinery Co., Ltd. ialah salah satu pengeluar yang membekalkan rantai daripada menggorok dan nyahgelung melalui pembentukan gulungan, tebukan servo dan pembungkusan automatik; skop itu penting apabila tarikh penghantaran dan penyepaduan talian berada di sebelah kontrak anda. Semak julat mesin dan spesifikasi sokongan sebelum membandingkan sebut harga.
Kemenangan membentuk gulungan untuk bahagian keratan rentas malar dalam jumlah tinggi; tekan brek menang untuk larian pendek dan lenturan berbilang paksi yang kompleks; stamping menang hanya apabila bahagian itu cukup padat untuk cetakan progresif dan isipadu membenarkan kos perkakas.
| Kaedah | Bentuk tipikal | Keluaran praktikal | Pelaburan perkakasan | Masa pertukaran |
| Bekas gulungan logam kepingan | Keratan rentas yang panjang dan berterusan | 15-50 m/min | Sederhana hingga tinggi | 15-90 min |
| Tekan brek | Kurungan pendek, bahagian volum rendah | 1-4 bahagian/min untuk bahagian 3 bengkok | rendah | 5-20 min |
| Mesin setem | Bahagian padat dengan lubang yang terbentuk | 10-25 bahagian/min dalam acuan progresif | Tertinggi | 2-8 jam |
Letakkan profil pada bekas gulungan apabila keratan rentas kekal sama dan jumlah unjuran berada di atas kira-kira 5,000 hingga 15,000 m sebulan, bergantung pada kadar buruh tempatan. Hasil medan daripada talian yang dipasang mengesahkan bayaran balik 12 hingga 18 bulan pada operasi dua syif dengan penggunaan 50 peratus; membaca kajian kes projek untuk nombor yang disahkan sebelum belanjawan anda.
Ini adalah soalan yang paling kerap ditanya oleh pengurus kilang sebelum menandatangani barisan membentuk gulungan.
Kebanyakan pembentuk satu guna memproses 0.3 hingga 3.0 mm. Sistem purlin dan rak-tegak berstruktur dengan aci yang lebih besar dan pemacu tork yang lebih tinggi mencapai 4.0 hingga 6.0 mm, tetapi kos perkakas meningkat dengan mendadak melebihi 3 mm kerana diameter gulungan dan kuasa pemacu kedua-duanya meningkat.
Benarkan satu hingga tiga stesen setiap garisan selekoh. Saluran topi ringkas memerlukan enam hingga lapan; purlin Sigma dalam boleh memerlukan empat belas hingga dua puluh. Lebih banyak stesen mengetatkan toleransi tetapi memanjangkan mesin dan meningkatkan belanjawan perkakas.
Ya, melalui tiga laluan: pertukaran gulungan manual dengan persediaan 60 hingga 120 minit, perubahan pantas kaset dengan persediaan 15 hingga 30 minit, atau pelarasan lebar dan ketinggian automatik, yang biasa berlaku pada garisan stud dinding kering yang saiznya sentiasa berubah tetapi bentuknya tidak.
Bandingkan kos yang dimuatkan sepenuhnya bagi proses semasa, termasuk buruh operator, persediaan, sekerap dan kerja semula, dengan talian bergegelung yang berjalan pada penggunaan yang diunjurkan. Bekas bersaiz sederhana yang bekerja dua syif pada penggunaan 50 peratus biasanya membayar balik dalam tempoh 12 hingga 18 bulan untuk bahagian keratan rentas malar.
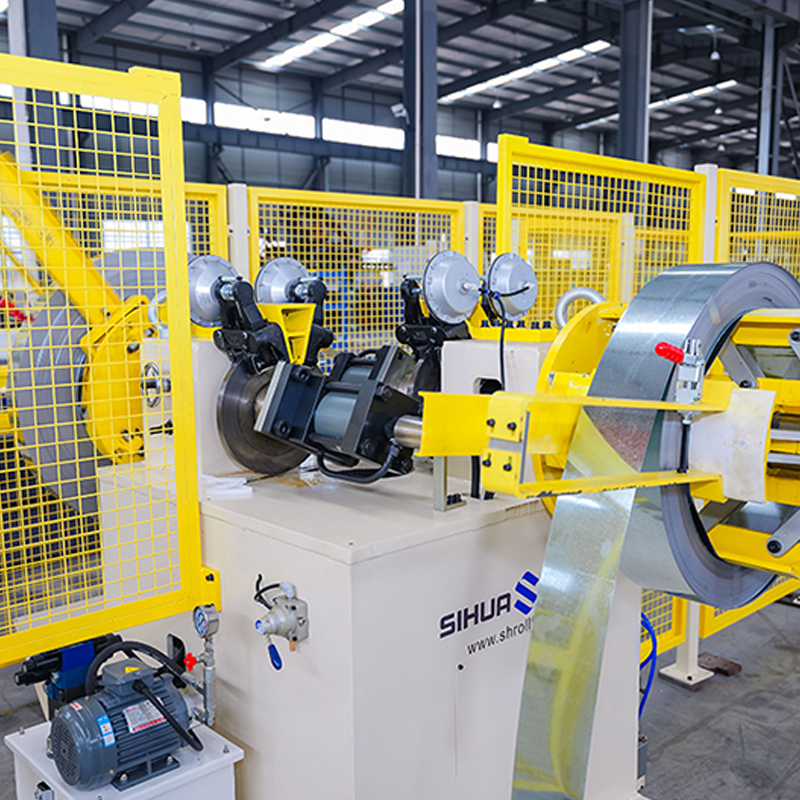
Dekoiler hidraulik dua kepala berputar automatik dengan pengesanan tanpa bahan, 5 tan setiap sisi. Kuasa laser dan panjang k...
Lihat Butiran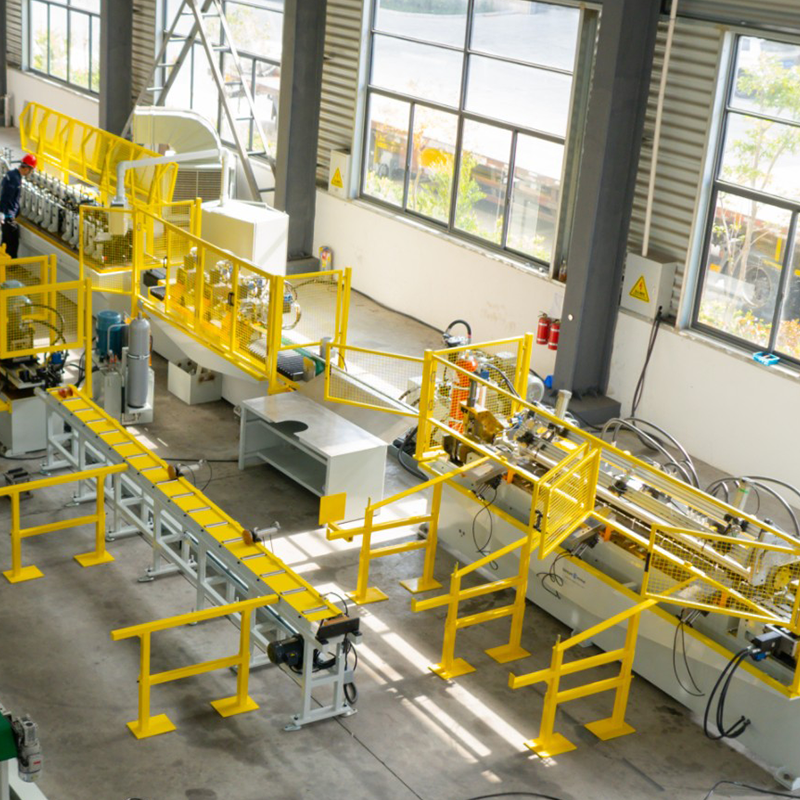
Keluli berkepala dua pra-dicat hidraulik mengembang/menguncot pengembang, keluli bergalvani berkepala dua mengembang/menguncot, pendakap simpanan keluli pra-dicat, pe...
Lihat Butiran
UT FUT UDT siling T-grid bar roll membentuk mesin utama dan susun atur silang (Utama dan Palang) profil T-grid siling UT dan...
Lihat Butiran
Mesin pembentuk gulungan stud dan trek dengan pelarasan lebar/tinggi/ketebalan automatik dan sistem pembungkusan automatik M...
Lihat Butiran
Mesin membentuk gulungan kaset tupang Decoiler 3 tan kepala tunggal Mesin merataka...
Lihat Butiran
Mesin membentuk gulungan geladak Perancah Logam Diameter aci: 70–80 mm; panjang dek perancah: 0.5–6 m; ketebalan: 1–2.5 mm. ...
Lihat ButiranJangan teragak-agak untuk menghubungi kami apabila anda memerlukan kami!
Maklumat Perhubungan
PRODUK
Mudah Alih