Decking logam perancah, biasanya dikenali sebagai papan pejalan kaki perancah atau papan dek logam, ialah komponen struktur yang menyokong pekerja dan bahan pada sistem akses sementara. Bagi pengeluar panel ini, keupayaan untuk menggabungkan timbul anti-gelincir, tebuk dan lipatan tepi dalam satu proses pembentukan gulungan berterusan adalah kelebihan produktiviti yang menentukan. Bekas gulung dek logam perancah dengan pemprosesan sebaris menukarkan gegelung keluli biasa terus menjadi papan dek siap sedia untuk digunakan, menghapuskan langkah pengendalian yang berasingan, mengurangkan kos buruh dan meningkatkan ketekalan dimensi.
 Mesin Pembentuk Gulungan Decking Metal Scaffold Bersepadu Mesin ini menggabungkan pembentukan timbul, tebukan dan lipatan tepi dalam satu garisan berterusan, menukar gegelung keluli biasa kepada papan dek perancah siap dengan dimensi yang konsisten dan pengurangan tenaga kerja. Lihat Produk →
Daripada menghantar kosong pra-potong ke penekan hidraulik untuk timbul dan kemudian ke mesin lain untuk tebukan dan lipatan, talian bersepadu moden melaksanakan ketiga-tiga operasi pada kelajuan talian. Artikel ini menerangkan proses teras, komponen utama, pertimbangan bahan dan kriteria pemilihan untuk peralatan khusus ini, dan ia menunjukkan mengapa pemprosesan sebaris telah menjadi kaedah pengeluaran pilihan untuk pengeluar dek perancah.
Bekas geladak logam perancah ialah garisan membentuk gulungan yang direka bentuk khusus untuk menghasilkan papan pejalan kaki logam dan panel dek yang digunakan dalam sistem perancah dan platform akses industri. Mesin asas melakukan pembentukan gulungan sejuk untuk membentuk gegelung logam rata ke dalam profil dek dengan rusuk membujur dan geometri tepi yang ditentukan. Dalam konfigurasi sebarisnya, talian itu juga menyepadukan tiga stesen tambahan: anti-gelincir timbul, tebuk dan lipatan tepi.
Aliran proses adalah mudah. Dekoiler menyuapkan gegelung ke dalam penyamaratakan, yang meratakan jalur dan mengawal ketegangannya. Jalur itu kemudiannya melalui urutan stesen gulung di mana profil secara beransur-ansur terbentuk. Pada titik yang ditetapkan dalam garisan, penggelek bercorak timbul permukaan berjalan untuk menghasilkan tekstur anti-gelincir yang tahan lama. Unit penebuk dipacu servo kemudian memotong corak lubang untuk saliran, penetapan atau pengurangan berat. Berhampiran penghujung garisan, penggelek lipat menutup bahagian tepi untuk menghasilkan sempadan yang selamat dan kaku. Akhirnya, dadu terbang memotong profil kepada panjang yang ditentukan.
Timbul anti-gelincir ialah salah satu operasi terpenting dalam pengeluaran dek perancah, kerana permukaan berjalan mesti kekal selamat walaupun terdedah kepada hujan, minyak atau habuk pembinaan. Daripada menggunakan salutan atau memasang plat anti-gelincir yang berasingan, timbul sebaris menggunakan penggelek yang dikeraskan untuk menekan tekstur tiga dimensi terus ke permukaan keluli.
Corak timbul biasa termasuk bentuk berlian, titisan air mata dan chevron. Pilihan corak mempengaruhi kedua-dua pekali geseran dan kekukuhan struktur panel. Kedalaman timbul biasanya dikawal antara 0.3 dan 1.0 mm, bergantung pada ketebalan bahan dan keperluan keselamatan pasaran sasaran. Oleh kerana gulungan timbul disepadukan ke dalam garisan, tekstur digunakan sebelum profil ditutup sepenuhnya, yang mengurangkan springback dan memastikan corak kekal seragam sepanjang keseluruhan papan.
Berbanding dengan timbul selepas proses pada penekan berasingan, timbul sebaris merendahkan masa kitaran, mengelakkan ralat penempatan semula dan meminimumkan kerosakan pada tepi pra-potong. Ia juga menjadikan barisan pengeluaran lebih padat dan lebih mudah untuk diautomasikan.
Perforasi berfungsi beberapa tujuan dalam dek perancah: lubang bulat membenarkan air dan serpihan melalui papan pejalan kaki; slot memanjang boleh digunakan untuk memasang papan pada tiub perancah; dan tebuk bercorak mengurangkan berat panel tanpa menjejaskan kapasiti bebannya. Stesen tebukan sebaris melaksanakan tugas ini semasa jalur masih bergerak, menggunakan penebuk dipacu servo yang boleh diprogramkan semula antara kelompok.
Teknologi tebukan servo amat berharga dalam aplikasi ini kerana ia menawarkan kebolehulangan yang tinggi, hingar rendah dan perubahan corak lubang yang fleksibel. Contoh yang baik bagi keupayaan ini ialah unit penebuk servo yang dibangunkan untuk garisan kurungan fotovoltaik, di mana prinsip yang sama digunakan untuk menebuk lubang pada selang masa yang tepat semasa pembentukan gulungan berkelajuan tinggi. Teknik ini telah didokumentasikan dengan baik dalam industri: untuk melihat lebih mendalam tentang cara tebukan servo berfungsi dan di mana ia boleh digunakan, baca gambaran keseluruhan kami tentang Mesin tebukan servo 8 paksi: cara ia berfungsi, ciri utama dan aplikasi .
 Mesin Penebuk Servo 8-Axis untuk Profil Kurungan PV Unit penebuk dipacu servo ini memberikan kebolehulangan tinggi dan corak lubang fleksibel yang disegerakkan dengan kelajuan talian, menjadikannya ideal untuk penembusan tepat dalam dek perancah dan pengeluaran pendakap solar. Lihat Produk →
Dengan menyepadukan stesen tebukan ke dalam bekas geladak perancah, pengeluar mengelakkan kos dan tenaga kerja langkah tebukan yang berasingan. Kedudukan lubang disegerakkan dengan kelajuan talian, jadi setiap papan menerima jarak yang sama, yang penting untuk pemasangan pantas di tapak.
Tepi dek logam perancah bukan sekadar butiran trim. Mereka menentukan cara papan bersambung dengan bingkai perancah, berapa berat yang boleh dibawa oleh panel dan sejauh mana pekerja boleh mengendalikannya dengan selamat. Lipatan tepi sebaris menekan tepi membujur profil ke dalam geometri yang ditakrifkan, seperti bebibir bengkok tunggal, lipatan berkembar bertangkup atau tepi kotak tertutup.
Tepi yang dikelim, sebagai contoh, mencipta sempadan bulat licin yang menghalang luka dan mengurangkan kepekatan tekanan di tepi. Dinding sisi berlipat yang lebih dalam meningkatkan modulus bahagian dek, meningkatkan ketahanan terhadap lenturan di bawah beban. Stesen lipat juga menjajarkan geometri tepi dengan permukaan timbul supaya profil keseluruhan kekal rata dan stabil dari segi dimensi selepas dipotong.
Setelah dek dipotong mengikut panjang, papan siap boleh dihantar terus ke stesen pembungkusan automatik untuk dicantum.
 Mesin Pembungkusan Profil Automatik untuk Papan Dek Bundling Sistem pembungkusan ini secara automatik membalik, menghimpun dan memalitkan profil logam siap, memperkemas penghujung barisan pengeluaran dan menyediakan papan dek perancah untuk penghantaran dengan cekap. Lihat Produk →
Bekas gulung dek logam perancah lengkap dengan pemprosesan sebaris terdiri daripada beberapa modul yang diselaraskan. Memahami setiap komponen membantu pembeli membandingkan konfigurasi peralatan dan mengelakkan kos yang tidak perlu.
Peralatan hiliran pilihan termasuk meja susun automatik, stesen penimbang dan mesin pembungkusan profil. Semakin terintegrasi talian, semakin sedikit operasi manual yang kekal antara input gegelung dan output bundle siap.
Profil dek perancah berbeza mengikut piawaian dan aplikasi serantau, jadi kebanyakan pembentuk gulungan direka bentuk untuk julat lebar, ketebalan dan profil bahan tertentu. Nilai biasa untuk garis sebaris bersaiz sederhana disenaraikan di bawah.
| Parameter | Julat Biasa |
|---|---|
| bahan | Keluli bergalvani, keluli lembut, keluli tahan karat |
| Ketebalan jalur | 1.2 hingga 2.5 mm |
| Lebar jalur | 300 hingga 600 mm |
| Kelajuan talian | 8 hingga 15 m/min |
| Kedalaman timbul | 0.3 hingga 1.0 mm |
| Ketepatan menumbuk | ±0.3 mm |
| Ketepatan panjang pemotongan | ±1.0 mm |
Memilih bahan yang betul adalah sama penting. Keluli bergalvani adalah biasa untuk dek perancah kerana rintangan kakisan dan kebolehbentukan yang baik. Keluli tahan karat dipilih untuk loji kimia dan tapak pantai di mana persekitaran yang agresif memendekkan hayat perkhidmatan keluli biasa. Dalam setiap kes, bekas gulungan mesti direka bentuk untuk mengendalikan kekuatan hasil bahan dan tingkah laku springback supaya profil siap mengekalkan bentuk terakhirnya.
Decking logam perancah berbentuk gulungan muncul dalam pelbagai persekitaran pembinaan dan perindustrian. Ia digunakan sebagai permukaan berdiri pada perancah tiub-dan-gandingan, perancah kunci cincin, dan perancah bingkai. Profil yang sama juga diguna pakai dalam platform akses tetap, catwalk, laluan bumbung, platform perlindungan tepi, dan platform capaian acuan.
Pemprosesan sebaris menjadikan produk lebih mudah disesuaikan dengan kes penggunaan yang berbeza ini. Corak timbul meningkatkan rintangan gelinciran untuk pekerja penyelenggaraan atas bumbung; lubang saliran berlubang memastikan platform kering dalam keadaan luar; dan tepi berlipat yang kuat melindungi pekerja apabila panel diangkat dan dibawa dengan tangan. Bagi pengeluar, keupayaan untuk menghasilkan varian ini pada satu baris mengurangkan inventori dan memendekkan masa penghantaran ke tapak.
Untuk melihat contoh sebenar cara peralatan membentuk gulungan telah digunakan dalam persekitaran pengeluaran, anda boleh menyemak kajian kes projek dikumpul dari pangkalan pemasangan syarikat. Kes ini menunjukkan cara garisan geladak bersepadu dikonfigurasikan, ditauliahkan dan dikendalikan dalam amalan.
Memilih bekas gulungan dek logam perancah yang betul memerlukan pemahaman yang jelas tentang campuran produk, kualiti sasaran dan ruang lantai yang tersedia. Perkara-perkara berikut harus dibincangkan dengan pembekal sebelum membuat pesanan.
Beri perhatian khusus kepada kualiti penyepaduan modul timbul dan tebukan. Ini ialah stesen yang membezakan garisan geladak sebaris daripada bekas gulungan standard, dan reka bentuknya mempunyai kesan langsung ke atas kecekapan pengeluaran dan konsistensi produk.
Kebanyakan garisan direka bentuk untuk ketebalan jalur antara 1.2 dan 2.5 mm. Julat tepat bergantung pada geometri profil dan kedalaman timbul yang diperlukan. Bahan yang lebih tebal mengurangkan risiko corak timbul hilang di bawah beban tinggi tetapi meningkatkan daya pembentukan yang diperlukan.
Apabila stesen disegerakkan dengan betul oleh PLC dan pemacu servo, ia menambah sedikit masa kitaran. Kelajuan talian biasanya dihadkan oleh profil pembentukan dan unit cutoff dan bukannya oleh modul timbul atau tebukan.
Keperluan berbeza mengikut negara dan permohonan tamat. Rujukan biasa termasuk piawaian ujian beban untuk platform perancah dan klasifikasi rintangan gelinciran yang menentukan tahap geseran minimum permukaan berjalan. Pembeli harus meminta bukti ujian bahawa corak timbul memenuhi standard pasaran yang berkaitan.
Pada barisan moden dengan stesen pacuan servo dan perkakas pelepasan cepat, perubahan set gulung yang lengkap boleh mengambil masa dari 30 minit hingga beberapa jam, bergantung pada bilangan stesen dan kerumitan bahagian lipatan tepi. Resipi emboss dan tebukan sebaris biasanya boleh ditarik balik daripada sistem kawalan, yang seterusnya mengurangkan masa henti.
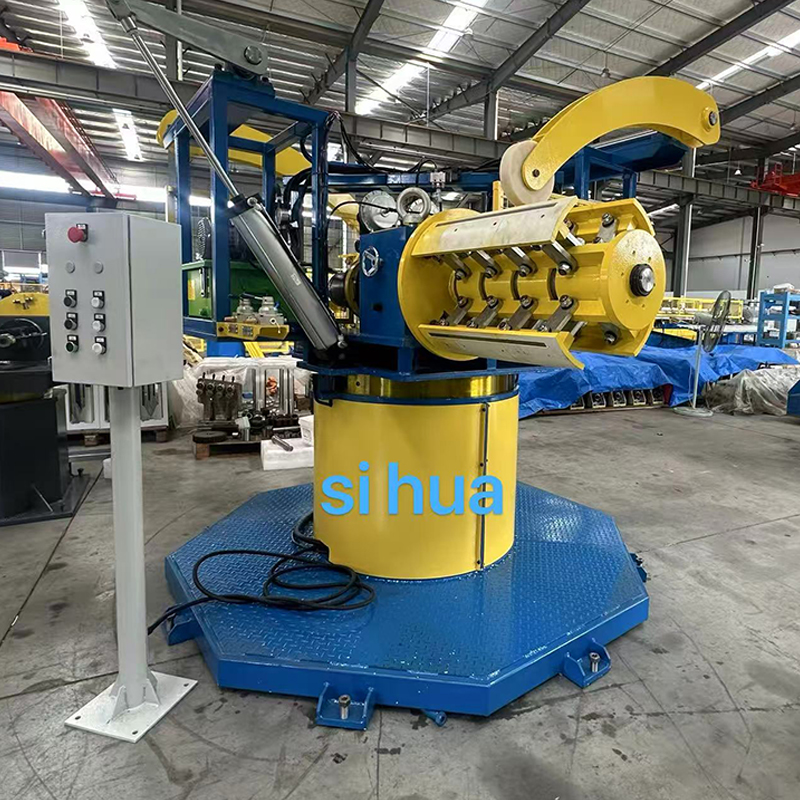
Penyahkoil tugas berat hidraulik berputar dua kepala. Peralatan ini boleh berhenti secara automatik serentak dengan mesin pembentuk, dan mempunyai pengembangan dan pe...
Lihat Butiran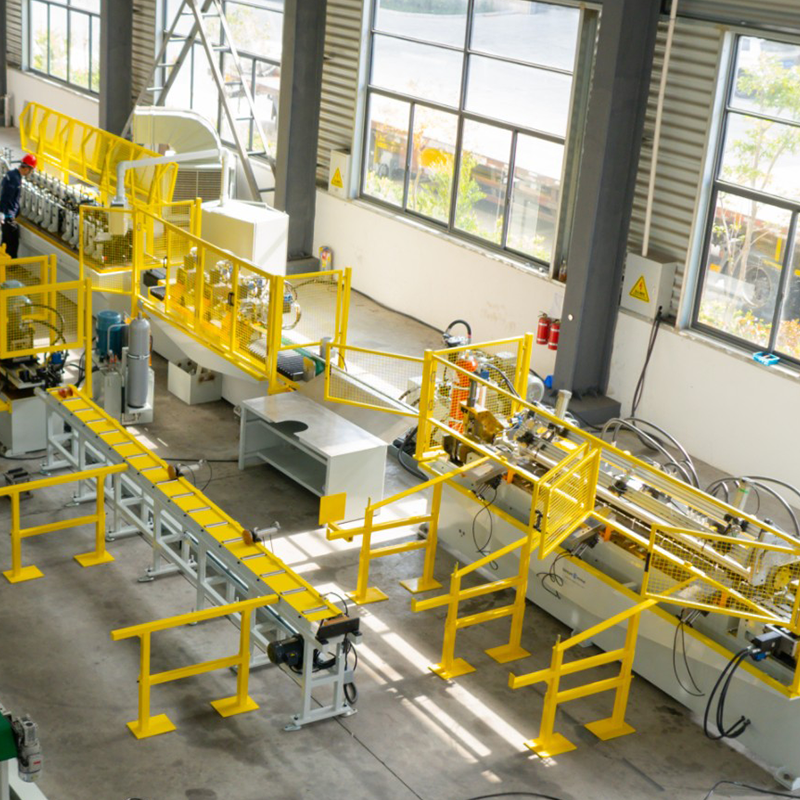
Keluli berkepala dua pra-dicat hidraulik mengembang/menguncot pengembang, keluli bergalvani berkepala dua mengembang/menguncot, pendakap simpanan keluli pra-dicat, pe...
Lihat Butiran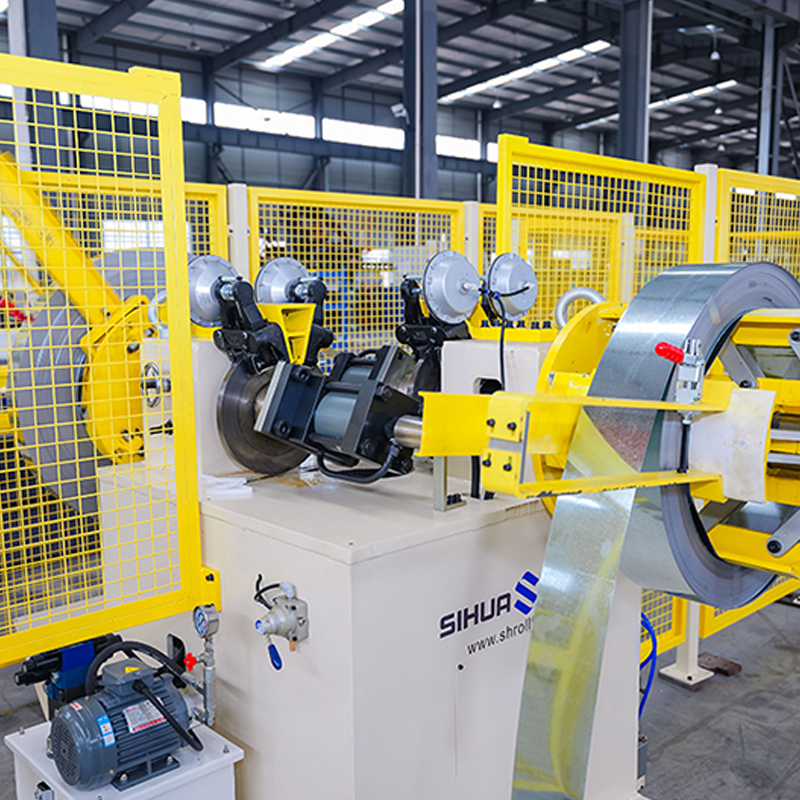
Dekoiler hidraulik dua kepala berputar automatik dengan pengesanan tanpa bahan, 5 tan setiap sisi. Kuasa laser dan panjang k...
Lihat Butiran
UT FUT UDT siling T-grid bar roll membentuk mesin utama dan susun atur silang (Utama dan Palang) profil T-grid siling UT dan...
Lihat Butiran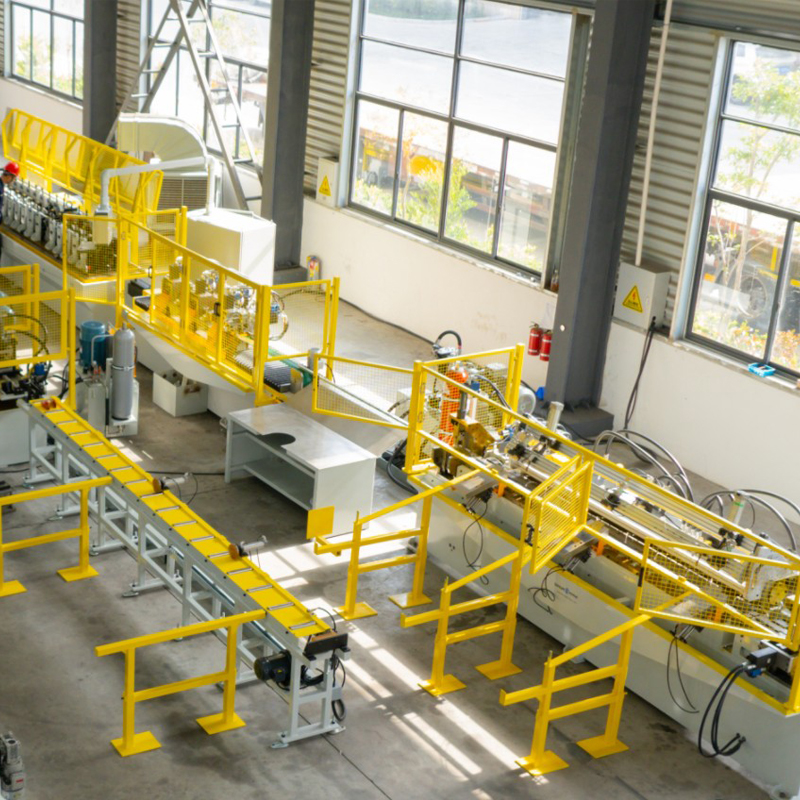
Mesin membentuk gulungan kaset tupang Decoiler 3 tan kepala tunggal Mesin merataka...
Lihat Butiran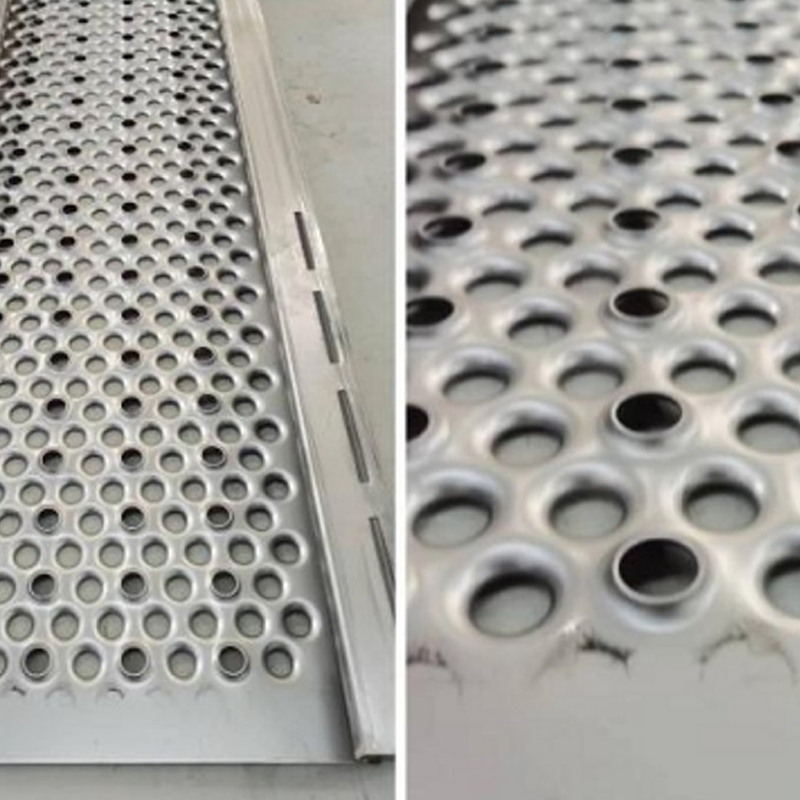
Mesin membentuk gulungan geladak Perancah Logam Diameter aci: 70–80 mm; panjang dek perancah: 0.5–6 m; ketebalan: 1–2.5 mm. ...
Lihat ButiranJangan teragak-agak untuk menghubungi kami apabila anda memerlukan kami!
Maklumat Perhubungan
PRODUK
Mudah Alih